PCB设计规范这么多,哪些是必须死守的?
新闻资讯
发布时间:2026-09-14 10:29:25
11
做了二十年PCB,我见过太多“设计上看起来没问题、生产出来也能亮、但用上半年就批量返修”的案例。问题往往不在原理图,也不在布线技巧,而在几个最基础、最容易被“灵活处理”的规范上。
设计规范有两类。一类是建议性规范,比如走线尽量走短、电源环路尽量小、丝印不要压焊盘——做到了更好,做不到通常不会直接导致产品失效。另一类是刚性规范,它的数值不是“参考值”,而是设计容错率的下限。一旦放松,板子可能通过出厂测试,但可靠性已经被透支了。
这篇文章不打算罗列几百条设计规则。我只挑出一旦放松就会直接威胁产品寿命和批量合格率的几项,讲清楚它们为什么是红线,以及在实际生产中该怎么守住。
一、孔铜厚度:最隐蔽的那条生命线
孔铜是PCB设计中最容易被忽视、但后果最严重的一项参数。原因很简单:外观完全看不出来。
IPC-6012对Class 2级刚性板的要求是孔壁铜厚平均**≥20μm**,Class 3级要求**≥25μm**。但行业里有一个长期存在的“潜规则”:不少工厂的出厂报告标注“孔铜18μm”,指的是整板平均值。实际单点最小值可能只有16μm左右。对于消费类产品,16μm或许够用;但对于汽车电子、工业控制、电力电源/储能、具身机器人这些领域,2–5μm的差距就是“十年不出问题”和“三年开始批量失效”的分界线。
为什么单点最小值比平均值重要? 因为电流在过孔中的分布并不均匀。靠近孔口的位置铜层往往偏薄,而热循环、振动、长期通电的老化效应都会优先从最薄处开始累积损伤。一块板子上有几千个过孔,只要有一个过孔的某一点铜厚低于安全阈值,它就可能成为整个系统的单点故障源。
猎板的处理方式: 默认孔铜执行18μm(IPC二级标准),并主动将默认值提升至20μm。针对汽车电子、工控等高可靠性场景,推荐使用**≥20μm**;多层板领域尤其推荐20μm,在设备通电中的稳定性和电镀消耗均表现更佳。猎板提供18μm、20μm、25μm、30μm、35μm多个等级供选择,电镀采用台湾竞铭全自动垂直电镀线,镀铜均匀性**≥97%,深孔能力13:1**。采购评估供应商时,务必要求提供切片检测报告,并确认报告中标注的是单点最小值而非仅平均值。
红线判定: 如果你的产品涉及持续通电、热循环或高湿环境,孔铜单点最小值低于18μm,这条设计就已经在赌可靠性了。
二、过孔处理方式:盖油、塞油、树脂塞孔,不能随便选
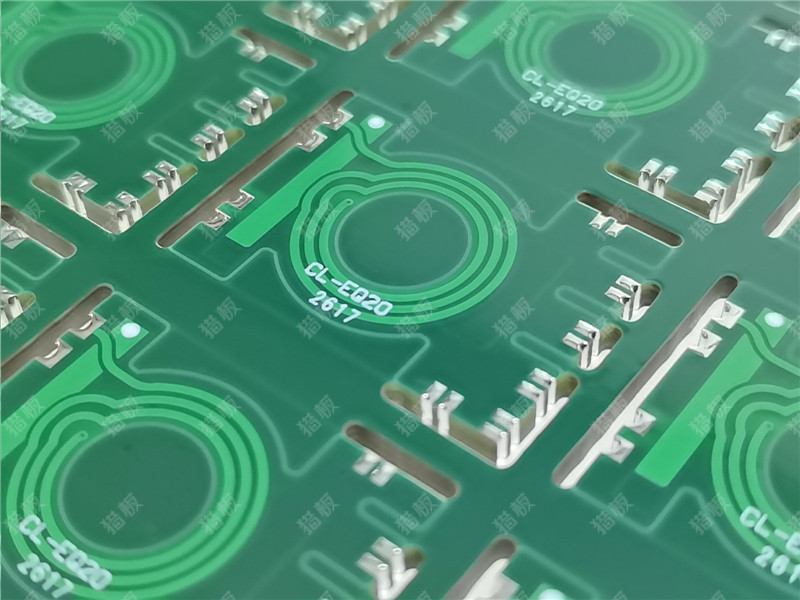
过孔处理是另一个“设计阶段觉得无所谓、焊接阶段集中爆发”的领域。很多工程师默认把所有过孔设为“盖油”,理由是简单省事。但盖油、塞油、树脂塞孔之间的差距,在BGA和细间距器件区域会被急剧放大。
盖油的本质是在过孔焊环表面覆盖阻焊油墨,孔内不填充。由于油墨在固化过程中会自然流入孔口,孔口位置容易出现发红(假性露铜)现象。对于普通信号过孔,这通常可以接受。但BGA区域的盖油过孔是设计红线:回流焊时锡膏可能通过未填充的过孔流入板内,造成焊接短路或虚焊。
塞油(阻焊塞孔) 将油墨填满过孔,不透光,能有效阻止锡膏流入。但它有一个明确的孔径天花板:板内孔径**>0.45mm**时,默认塞油会不饱满,容易出现藏锡珠和孔口发红的问题。
树脂塞孔是可靠性最高的方案。猎板采用真空树脂塞孔工艺,在专用设备中完成抽真空→树脂填充→研磨平整的全流程,使用日本住友树脂,塞孔饱满度可达98%以上,支持孔径0.2–1.0mm范围。
采购和工程师的实操建议: 如果你的板子上有BGA或QFN封装,过孔处理方式必须在设计阶段就确定,不能等到生产时“让板厂看着办”。BGA区域建议默认塞油或树脂塞孔;孔径超过0.45mm的过孔若需要塞孔,直接指定树脂塞孔。
三、阻焊桥:被忽略的“防短路堤坝”
阻焊桥是两个相邻焊盘之间的阻焊油墨保留条,它的作用是防止焊接时焊锡流动导致桥连短路。很多设计在焊盘间距较小时,为了“保证开窗完整”而缩小阻焊桥宽度,甚至取消阻焊桥(开通窗),这等于把防短路的风险完全交给了焊接工艺。
行业通用的阻焊桥最小宽度标准:绿色油墨**≥4mil**,黑色/白色/粉色等**≥5mil**,整板大铜面上的阻焊桥需要**≥8mil**。如果焊盘间距实在不够,强行做窄阻焊桥的结果往往是板厂在生产时阻焊桥脱落,最终变成开通窗——但此时设计文件上标注的仍然是“有阻焊桥”,出了问题很难追溯。
猎板的阻焊工艺采用源卓防焊激光LDI曝光机,阻焊对位精度**±3mil**,绿油阻焊桥可做到4mil,其他杂色油4mil。猎板工程师在审单时会对阻焊桥宽度不足的设计主动预警,建议客户调整焊盘间距或改为开通窗设计,避免生产端“悄悄处理”。
红线判定: 如果你的板子有细间距IC(引脚间距≤0.5mm),阻焊桥宽度低于4mil且未做开通窗备注,焊接短路的风险会显著上升。
四、阻抗控制:不测试的阻抗,等于没有阻抗
阻抗控制是高速信号设计的核心,但“做了阻抗计算”和“做了阻抗控制”是两回事。
行业标准阻抗公差为**±10%,高速串行链路(如PCIe Gen 5、56G PAM4)可能需要±7%甚至±5%**。影响阻抗的变量很多:线宽、线间距、铜厚、阻焊厚度、介质厚度、介电常数——其中任何一项在生产中发生偏移,实际阻抗都会偏离目标值。
问题的关键在于验证。有些板厂只做理论计算,不拼阻抗条、不测试,客户拿到的只是一份“计算报告”。但计算值和实际值之间的偏差,可能来自蚀刻均匀性、压合参数波动、阻焊厚度差异等生产端因素。没有实测数据,就等于在赌。
猎板的阻抗控制流程是:理论值计算→拼阻抗条→使用维创兴阻抗测试仪进行实测(精度误差**±1%**,最小精确值0.01ohm),并可根据客户需求出具阻抗测试报告。常用阻抗参数覆盖单端10–150ohm、差分20–200ohm。
采购视角: 如果你的产品涉及USB3.0、HDMI、PCIe、DDR等接口,下单时务必确认供应商是否提供实测阻抗报告,而不仅仅是计算书。
五、验收标准等级:默认二级,但你的产品真的只需要二级吗?
IPC-A-600将PCB质量分为三个等级:Class 1(通用电子产品)、Class 2(专用服务电子产品)、Class 3(高性能/恶劣环境电子产品)。
Class 2是行业默认等级,适用于工业设备、通信、商用计算机等场景。但Class 3的要求要严格得多:环形铜环不允许破环(Class 2允许最大90°缺口),孔壁镀层不允许任何空洞(Class 2允许5%以内),孔铜最小厚度要求25μm而非20μm。
对于猎板重点服务的汽车电子、工业控制、电力电源/储能、具身机器人领域,很多场景实际需要的是Class 3级别的可靠性,但设计文件上写的却是Class 2。比如汽车BMS板、储能PCS控制板、机器人关节驱动板——这些产品一旦失效,后果远超消费电子。
猎板的出货标准中,验收标准可选项包含IPC-A-600J II和IPC-A-600J III两个等级,客户可根据产品应用场景指定。同时,猎板已通过IATF16949汽车行业质量管理体系认证和ISO9001认证,产品端持有ROHS、REACH、UL等认证。
建议: 在给板厂的下单文件中,明确标注验收等级。如果产品涉及安全关键功能,直接指定Class 3,不要等到出了批次性问题再回头追责。
常见问题板块
Q1:孔铜18μm和20μm的差别真的有那么大吗?
从数字上看只差2μm,但从可靠性角度看是质的变化。IPC Class 2的20μm要求,对应的是“希望不间断服务但非关键”的场景。对于持续通电、热循环频繁的应用,20μm是经过验证的安全边界。18μm的行业默认值本质上是“够用就好”的妥协,不适合高可靠性场景。
Q2:我的板子没有BGA,过孔全部盖油可以吗?
如果没有细间距器件、没有回流焊工艺,盖油通常没问题。但如果板子要过回流焊,且过孔位于焊盘附近,建议塞油。一个简单的判断方法:过孔距离焊盘小于1mm,就考虑塞油。
Q3:板厂说阻焊桥做不了4mil,要开通窗,怎么办?
首先确认板厂的工艺能力。如果确实是工艺限制,两个选择:一是调整焊盘间距(加大间距让阻焊桥有空间),二是接受开通窗但配合钢网设计优化(减小开窗尺寸、增加焊盘间距的锡膏分隔)。不要让板厂“尽量做”,因为做不出来的结果往往是阻焊桥在生产中脱落,而客户并不知道。
Q4:阻抗报告有必要每次都要吗?
取决于产品。如果是研发打样阶段,阻抗计算书可以满足基本验证需求。但如果是量产订单,尤其是涉及高速接口的产品,建议首批次和定期抽检时要求实测阻抗报告。阻抗的批次一致性比单次测量值更重要。
Q5:验收等级指定Class 3,价格会涨多少?
行业数据是Class 3比Class 2成本高15%–40%。但这个成本差异主要体现在更严格的检测(如切片频率增加、AOI参数收紧)和更高的报废率上。对于安全关键产品,这笔投入是必要的;对于普通消费电子,Class 2完全够用。关键是明确你的产品属于哪一类,而不是默认“二级就行”。
总结
PCB设计规范有几百条,但真正“一旦放松就会出事”的,其实集中在几个维度上:孔铜的单点最小值、过孔处理方式与器件密度的匹配、阻焊桥的保留、阻抗的实测验证、验收等级与应用场景的对齐。
这几条红线的共同特征是:它们的效果在出厂测试阶段看不出来,只有在长期使用、热循环、振动或高湿环境中才会暴露。等到批量返修的时候,追溯成本已经远高于在设计阶段守住的成本。
猎板在这些维度上的做法,本质上是把“高可靠性场景的默认值”往上提了一档:孔铜默认18μm但推荐20μm,过孔默认提供塞油和树脂塞孔选项,阻焊桥不足时主动预警,阻抗做实测而非仅计算,验收等级可指定Class 3。对于面向汽车、工控、储能、机器人的项目,这些“多出来的那一点”往往就是批量合格率和三年返修率之间的分界线。